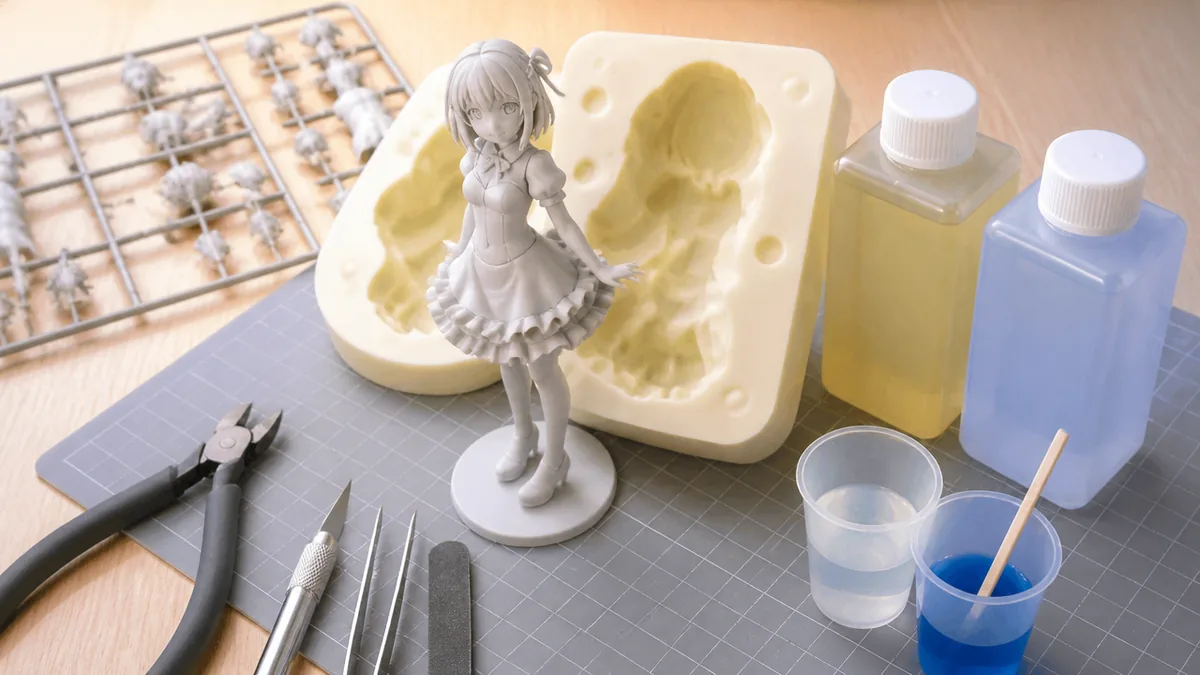
フィギュアの話をしていると「レジン」という言葉がよく出てきます。ところが、手芸売り場で見かける小さなボトルのUVレジン、ガレージキットの複製に使う2液性の注型樹脂、3Dプリンタで使う光造形レジンは、名前が同じでも固まり方も使いどころも別物です。この違いを知らないまま始めると、表面がベタついたまま固まらない、型から抜いたら気泡だらけ、手に付いたレジンをどう落とせばよいかわからない、といったつまずきが起きやすくなります。
結論から言うと、フィギュアでレジンを使うときは「どの種類のレジンか」を最初に決め、その製品のメーカー資料に書かれた硬化条件と取り扱いの注意を守ることがいちばんの近道です。UVレジンは光で固まるので光の当たり方と厚み、2液性の注型樹脂は配合比と型の準備、光造形レジンは洗浄と後硬化がそれぞれの要になります。
この記事では、パジコ・Alumilite・Formlabsといったメーカーの公式資料に書かれている内容をもとに、3種類のレジンの違い、シリコーン型取りから注型までの流れ、気泡や硬化不良が起きる理由、手袋や皮膚に付いたときの対応、黄変と保管・廃棄までを、なぜそうするのかという理屈から順に解説します。
・UVレジン/2液性注型樹脂/光造形レジンの固まり方と、フィギュアでの使いどころの違い
・シリコーン型取りで「原型と型がくっつく」「型が固まらない」硬化阻害が起きる理由と予備チェック
・気泡・配合比のずれ・型への貼り付きなど、注型でよくある失敗の原因と対策
・手袋の種類、皮膚や目に付いたときの対応、保管と廃棄をメーカー表示の範囲で確認する方法
フィギュア レジンとは?模型で使う3つのレジンはここが違う
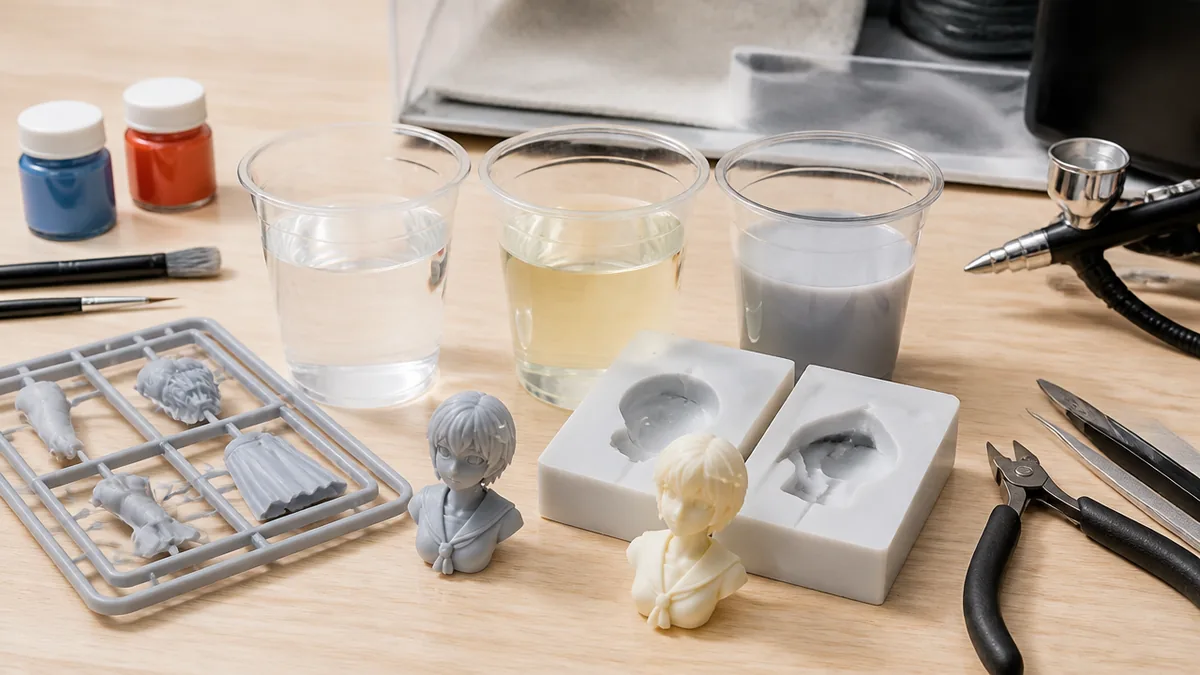
UVレジンは「光が当たったところだけ固まる」1液タイプ
UVレジンは、主剤と硬化剤を混ぜる必要がない1液タイプで、紫外線やLEDの光を当てると固まる樹脂です。パジコのUV-LEDレジン 星の雫 ハードの英文パッケージ表記では、成分は「Acrylic UV curable resin」、硬化に使える光は「LED light (405nm), UV light (365nm) and sunshine」と書かれています。つまりアクリル系の光硬化樹脂で、405nmのLEDライト、365nmのUVライト、日光のいずれでも固まる設計です。
光で固まる理屈から考えると、光が届かない場所は固まりにくいということになります。厚く盛った部分の奥や、光を通さない型の中、色を濃く付けすぎた部分では硬化が進みにくい、という注意がメーカー資料にもあります(詳しくは次の見出しで解説します)。初心者がやりがちなのは、ボトルから一度にたっぷり流して光を当て、表面だけ固まって中が柔らかいままになるパターンです。
フィギュアで使うなら、まず「薄く流して固める」を繰り返す使い方を前提にするのがコツです。手芸・アクセサリー用として販売されている製品が多いので、用途の表記もパッケージで確認しておきましょう。
2液性注型ウレタン樹脂は「混ぜた瞬間から時間との勝負」
ガレージキット(レジンキャストキット)の部品や、自作原型の複製に使われるのが、A液とB液を混ぜて固める2液性の注型樹脂です。ここでは具体例として、米国Alumilite社のWhite Amazing Casting Resinの技術資料(TDS)を見てみます。製品名は「72D White Urethane」で、配合比は「1:1 by wt. or vol.」、つまり重量でも体積でも1対1と書かれています。
この種類の樹脂は光ではなく化学反応で固まるため、型の中まで光が届かなくても全体が硬化します。そのかわり、混ぜた瞬間から反応が始まるので、型に流せる時間が限られます。同社TDSでは、75°F・100gの条件でオープンタイムが2.5-3 minutes、脱型時間が5-15 minutesとされています。数分で流し込み、十数分で型から取り出せるという速さが、複製作業向きの理由です。
やりがちな失敗は、計量をあいまいにして配合比がずれることです。国内のホビー向け注型材は製品ごとに配合比や可使時間が違うため、ここで挙げた数値は「この製品の例」として読み、手元の製品の説明書を必ず確認してください。
光造形レジンは3Dプリンタ用で「洗浄と後硬化」までが一工程
3つ目は、光造形方式の3Dプリンタで使う液体レジンです。データから原型を出力できるので、デジタル造形でフィギュアの原型を作る人が増えています。Formlabsのサポートページでは、光造形の出力物を原型にしてシリコーンで型取りし、複製するワークフローが紹介されています。
光造形レジンで押さえておきたいのは、造形が終わった直後のパーツにはまだ未硬化のレジンが付着している、という点です。Formlabsは洗浄前の造形品を取り扱う際にも耐薬品性のある手袋を着用するよう案内しており、型取りに使う場合は余分なレジンをIPA(イソプロピルアルコール)で洗い流し、完全に後硬化させるよう説明しています。
手芸用UVレジンも光造形レジンも「光で固まる」点は似ていますが、製品も手順も別物です。Formlabsの手順はFormlabs製レジン向けのものなので、ほかのメーカーのプリンタ用レジンを使う場合は、そのメーカーの資料を一次情報にしてください。
3種類を横並びにすると選び方が見える
ここまでの3種類を、メーカー資料に書かれている範囲で表にまとめました。どれが優れているかではなく、「何を作りたいか」で選ぶための比較です。
| 項目 | UVレジン(例:星の雫 ハード) | 2液性注型ウレタン(例:Alumilite White) | 光造形レジン(例:Formlabs) |
|---|---|---|---|
| 固まり方 | 1液。405nmのLED・365nmのUV・日光で硬化 | A液とB液を1対1で混合し化学反応で硬化 | プリンタ内で光硬化→洗浄→後硬化 |
| 時間の目安 | LEDライト6W-9Wで30-90 seconds、UVライト36Wで2 – 4 minutes | オープンタイム2.5-3 minutes、脱型5-15 minutes、完全硬化72 hours(75°F・100g) | 出典に一律の数値の記載なし |
| 向いている用途 | 小パーツ・クリアパーツ・水滴などの部分的な表現(製品表記は手芸・アクセサリー用) | シリコーン型での部品の複製 | データからの原型の出力、型取り用の原型 |
| 注意点 | 不透明な型・着色しすぎで硬化不足のおそれ | 配合比の二重確認、重量比と体積比は結果が異なる | 未硬化レジンの洗浄、ラテックス以外の耐薬品性手袋 |
表を見ると、UVレジンは「部分的に足す」、注型ウレタンは「同じ形を増やす」、光造形レジンは「原型を作る」と、得意な工程がはっきり分かれているのがわかります。最初の1本を選ぶときは、作りたい工程から逆算するのがおすすめです。
原型=複製のもとになる形。粘土やパテ、3Dプリント出力物で作る。
注型(キャスト)=型のすき間(キャビティ)に液状の材料を流し込んで固めること。
オープンタイム=2液を混ぜてから流し込める時間。過ぎると固まり始めて扱えなくなる。
脱型=固まった部品を型から取り出すこと。
離型剤=型と材料がくっつかないように塗る薬剤。
UVレジンはフィギュアのどこに使える?硬化時間の読み方と限界
硬化時間は「光源の種類と強さ」で変わる
UVレジンの硬化時間は、どの光を当てるかで大きく変わります。パジコ 星の雫 ハードの英文パッケージ表記では、LEDライト6W-9Wで30-90 seconds、UVライト36Wで2 – 4 minutes、強い日光で30-90 seconds、通常の日光で3 -10 minutesとされています。
この幅には理由があります。同じ表記の中で「Curing period differs with size and seasonal changes」、つまり硬化時間は大きさと季節によって変わると書かれているからです。厚みのあるパーツほど光が奥まで届くのに時間がかかり、日光は季節や天候で強さが変わります。数値は「この時間で必ず固まる」ではなく、「この幅のどこかで固まる」と読むのが正しい使い方です。
やりがちな失敗は、下限の時間だけ当てて表面を触り、ベタついているのに次の層を重ねてしまうことです。表面がまだ柔らかいなら、時間を延ばして当て直してから次の工程に進みましょう。窓際の日光頼みだと、曇りの日や冬場は通常の日光の3 -10 minutesでも足りないことがあると考えられるので、安定させたいならライトを使う方が再現しやすくなります。
| 種類・系統 | Acrylic UV curable resin(1液の光硬化樹脂)。英文表記はLED Curing Resin Star Drop Hard type Net 10g |
| 主な用途・使う工程 | 型に流して硬化、封入物は枠や型にセット。SDSの推奨用途は手芸作品及びアクセサリーの制作 |
| 仕様(硬化光源・硬化時間・保管) | LED light (405nm), UV light (365nm) and sunshine/LEDライト6W-9W:30-90 seconds/UVライト36W:2 – 4 minutes/強い日光:30-90 seconds/通常の日光:3 -10 minutes/保管温度0-25 C |
| 使うときのコツ・安全上の注意 | 硬化時間は大きさと季節で変わる。着色しすぎると正しく硬化しないことがある。皮膚への直接接触を避ける |
パジコ公式:Star Drop Hard type パッケージ表記(PDF)
不透明な型と濃い着色は硬化不良のもと
UVレジンが固まらない原因で多いのが、光の届き方の問題です。パジコの英文表記には「Resin may not fully cure with using opaque molds because the UV light is not exposed uniformly.」とあり、不透明な型ではUV光が均一に当たらず、硬化不足になることがあると説明されています。その場合は、流して硬化させる作業を数回に分けて繰り返すよう案内されています。
もうひとつは色材の入れすぎです。同じ資料に「Do not use too much colorant or the resin may not cure properly.」とあり、着色しすぎると正しく硬化しないことがあるとされています。色の粒子が光をさえぎり、奥まで光が届かなくなるためと考えられます。
フィギュアの例で言えば、濃い色のエフェクトパーツを一度に厚く作ろうとすると、この2つの条件が重なりやすくなります。濃い色が必要なら、薄い層を何回かに分けて硬化させるか、固めたあとに塗装で色を乗せる方法を検討しましょう。型を選ぶときも、光を通す透明な型の方が硬化のムラは出にくくなります。
状況:濃い色を混ぜたUVレジンを、黒いシリコーン型に一度に流してライトを当てたら、表面がベタベタのまま。
原因:パジコの表記にある「不透明な型では光が均一に当たらない」「着色しすぎると正しく硬化しない」の2条件が重なった状態です。
対策:薄く流して硬化、を数回に分けて繰り返す。色材は控えめにし、型は光を通すものを選ぶ。硬化時間は表記の幅の上限側まで当てて様子を見る。
実はUVレジンは「フィギュア用の造形材」ではない
意外と知られていないけれど、手芸売り場のUVレジンの多くは、パッケージ上はフィギュア用ではなくアクセサリー用です。パジコの英文表記には「Do not use for purposes other than resin accessory craft work.」とあり、レジンアクセサリー制作以外には使わないよう書かれています。SDSの推奨用途も、手芸作品及びアクセサリーの制作です。
なぜこれが大事かというと、フィギュア全体をUVレジンで造形しようとすると、前の項目で見た「厚みがあると硬化しにくい」性質とぶつかるからです。UVレジンは薄く何層も重ねる使い方が前提で、塊を作る用途には向いていないと考えられます。
そのため、フィギュアでUVレジンを使うなら、小さなクリアパーツ、水滴やしずくの表現、台座の水面のような「部分的に足す」用途に絞るのが現実的です。使う前には、手元の製品の用途表記と注意書きを読み、メーカーが想定していない使い方になっていないかを確認しておきましょう。体の大きなパーツや複製が目的なら、2液性の注型樹脂を検討する方が筋が通ります。
同じ形を増やすには?シリコーン型取りで失敗しない考え方
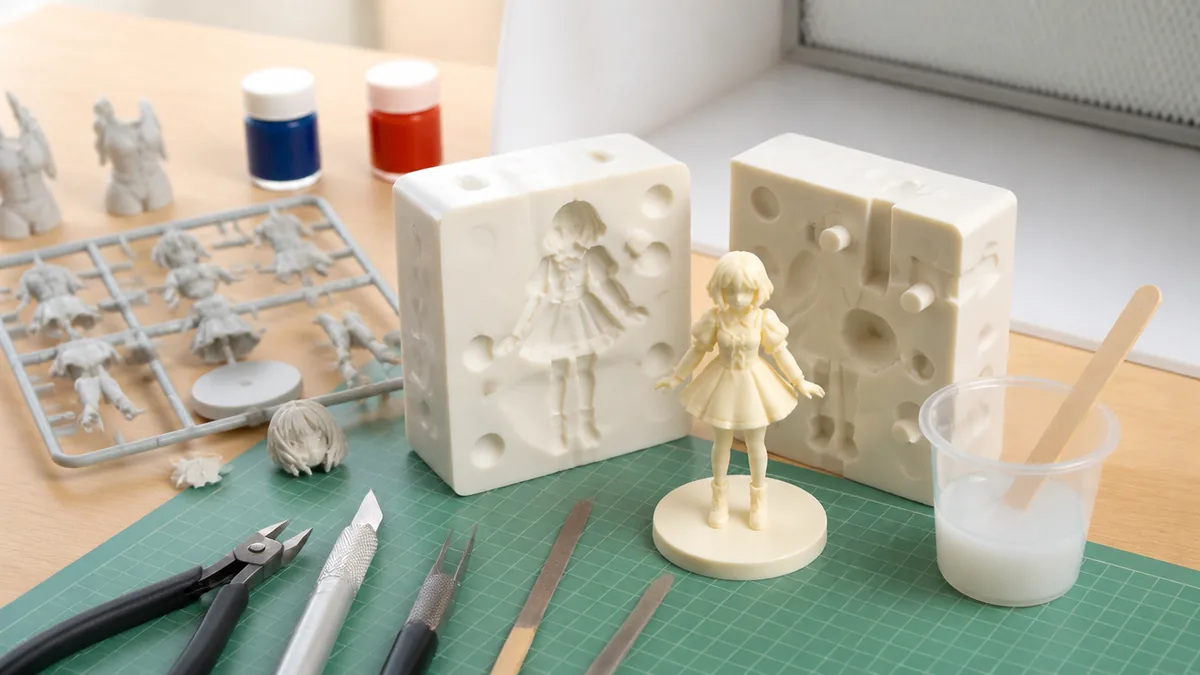
型取りは「原型→シリコーン型→注型」の3段階
レジンでフィギュアの部品を複製するときは、まず原型をシリコーンで包んで型を作り、その型のすき間にレジンを流して固めます。Formlabsのサポートページでは、原型の周りにシリコンゴムを流し込み、型のキャビティに別の鋳造用材料を流し込んで埋める工程として説明されています。
この方法の理屈は、柔らかいシリコーンがわずかに伸びるので、多少の凹凸があっても部品を抜きやすいという点にあります。硬い型では引っかかって取り出せない形でも、シリコーンなら変形させて抜けるわけです。
原型は粘土やパテで作ることが多いので、原型作りの基本はこちらの記事も参考にしてください。
フィギュアを自分で作りたいと思っても、粘土にするかパテにするか、どこから手を付ければいいのかで止まってしまう人は多いはずです。プラモデルと違って説明書がなく、パ…
初心者がやりがちなのは、原型の表面処理が終わっていないうちに型取りしてしまうことです。シリコーンは原型の表面をそのまま写すので、ヤスリ目や指紋まで複製されます。型取りの前に、原型の表面を仕上げきっておくことが大切です。
粘土タイプとチューブタイプ、型取り材の性質の違い
パジコのカタログには、性質の違う2つのシリコーン型取り材が載っています。シリコーンモールドメーカーは「柔らかく練りやすい粘土タイプの簡単型取り材です。」と紹介され、容量はA材50g・B材50g、配合は同量(1対1)です。一方のクリアシリコーン型取り材は「チューブタイプで使いやすい透明シリコーンの型取り材です。」とされ、容量はA材100g・B材100g、「約24時間で硬化し、高精度な型取りが可能。」と書かれています。
どちらを選ぶかは原型の形で考えます。粘土タイプは原型に押し付けて型を作るので、平たい部品や片面だけの型に向いていると考えられます。チューブタイプは流動性があり透明なので、中の原型の位置が見えるのが利点です。透明な型はUVレジンの光を通しやすいので、前の見出しで見た「不透明な型で硬化不足」を避けたいときにも筋が通ります。
混ぜ方はどちらも、ビニール手袋をしてA材とB材を同量取り、色が均一になるまでよく混ぜるよう案内されています。色ムラが残ると、そこだけ固まりにくくなる原因になると考えられます。なお、カタログに載っている価格や仕様は版によって変わるので、購入前に公式で確認してください。
原型の素材によっては「型が固まらない」硬化阻害が起きる
シリコーン型取りで最も気をつけたいのが硬化阻害です。パジコのカタログには「素材によって、型取り材と原型がついてしまったり、硬化不良になる場合があります。」とあり、さらに「※シリコーンの硬化阻害が起きる材質もありますので、事前に予備硬化チェックを行ってください。」と書かれています。
クリアシリコーン型取り材の原型素材の適否は、石塑粘土・軽量粘土・樹脂粘土・レジン硬化物・PP・PE・PET・ABS・金属が○、シリコーンが×とされています。シリコーン製の原型をシリコーンで型取りすると、型と原型がくっついてしまうおそれがあるということです。
3Dプリント原型の場合は、未硬化レジンが原因になります。Formlabsは「未硬化のレジンがシリコーンの硬化を妨げる可能性があるため、モールドストックに付着している余分なレジンをIPAで完全に洗い流してください。」と案内しています。やりがちな失敗は、本番の型取りでいきなり原型全体を包み、型がベタついたまま原型も汚れてしまうことです。原型の目立たない場所や同じ素材の端材に少量のシリコーンを付けて、固まるかを先に確かめましょう。
シリコーン型は消耗品:使用回数の目安を知っておく
シリコーン型は何度でも使えるわけではありません。Formlabsのサポートページには「金型は通常、10~20回の使用で摩耗の兆候が現れます。」とあります。この数値は3Dプリント原型を前提にしたメーカー解説の例ですが、型が繰り返しの注型で傷んでいくという考え方は、ほかの原型でも参考になります。
型が傷む理由のひとつは、部品を取り出すときの負担です。Formlabsは「パーツが型に接着すると、取り出す時に型が劣化する恐れがあります。」としています。無理に引きはがすと型の細い部分がちぎれたり、表面が荒れたりして、次の複製品にその傷が写ってしまいます。
対策としては、異なる材料同士が接触する場面で離型剤の使用を検討すること、そして型の状態を毎回目で確かめることです。複製品の表面に以前はなかった荒れやバリが出てきたら、型の寿命が近いサインと考えられます。たくさん複製したい部品は、原型を大事に保管しておき、型が傷んだら作り直せるようにしておくと安心です。
2液性ウレタン樹脂で注型するときの手順と待ち時間
配合比1対1は「はかりで重さを量る」のが基本
2液性の注型樹脂でいちばん大事なのは配合比です。AlumiliteのTDSには「The material has a mixed viscosity less than 100 cps and a mix ratio of 1:1 by weight or by volume.」とあり、混合粘度は100 cps未満(スペック表では90 cps)、配合比は重量でも体積でも1対1とされています。
ここで見落としやすいのが、重量比と体積比は同じ結果にならないという点です。同社の資料では、重量比と体積比は結果が異なるため、できればはかりで計るよう案内されています。A液とB液は比重が違うことがあるので、カップの目盛りで同じ量に見えても、重さは同じとは限らないためと考えられます。
また、TDSには「Double check the mix ratio.」と、配合比を二重に確認するよう書かれています。やりがちな失敗は、前回と同じだろうと思い込んで別の製品を同じ比率で混ぜることです。国内のガレージキット用注型材は製品ごとに配合比が違うので、作業を始める前に手元の製品の説明書を読み直す習慣をつけましょう。
レジンと同じ2液性の材料にはポリパテもあり、混ぜて化学反応で固まる理屈は共通しています。
白く濁ったら「もう流せない」合図
Alumiliteのホワイト系注型樹脂には、作業時間がわかりやすい性質があります。同社資料では、A液は無色透明、B液は半透明の黄色で、混合後はクリアから不透明な白に変わり、可使時間の終わりを知らせると説明されています。
この色の変化は、樹脂の反応が進んで固まり始めたことを目で見せてくれるものです。オープンタイムは75°F・100gの条件で2.5-3 minutesとされているので、混ぜ始めてから白くなるまでの短い時間に、型への流し込みを終える必要があります。
初心者がやりがちなのは、混ぜ終わってから型の準備を始め、流している途中で白く固まり始めてしまうことです。こうなると細かい部分まで樹脂が届かず、欠けのある部品になってしまいます。対策は、型・カップ・かき混ぜ棒・はかりをすべて先にそろえてから2液を開けることです。オープンタイムは量や温度で変わるので、この数値も試験条件つきの目安として読んでください。
型を温めてから流すと硬化がそろう理由
同じ型に流しても、薄い部分と厚い部分で固まり方に差が出ることがあります。Alumiliteは「We always recommend warming the mold before casting to achieve a more consistent and thorough cure.」とし、注型の前に型を温めることを勧めています。
同社の説明では、型を温めると薄い部分と厚い部分が均一に硬化し、脱型時間も短くなるとされ、例として120-150°Fのオーブンで15分温める方法が挙げられています。化学反応で固まる樹脂は温度が低いと反応が遅れやすく、薄い部分ほど熱が逃げやすいので、型ごと温めて差を小さくするという考え方です。
ただし、これは同社製品の資料に書かれた方法です。オーブンを使う場合、調理用と兼用しない、型取り材の耐熱性を確認するなど、手元の型取り材や注型材の説明書が許す範囲で判断してください。説明書に温める手順の記載がない製品で、自己判断で温度を上げるのは避けた方が安全です。
脱型できても完全硬化はまだ先
型から部品を取り出せたら完成、と思いがちですが、そうではありません。AlumiliteのTDSでは、脱型時間が5-15 minutesであるのに対し、完全硬化は72 hoursとされています。「Demold time typically ranges from 5 to 15 minutes depending on the mold temperature and the mass of the material being cast.」とあり、脱型時間は型の温度と注型する量で変わるとも書かれています。
つまり、脱型できる状態とは「形が崩れない程度に固まった」状態で、樹脂の内部ではまだ反応が続いています。この段階で強くヤスリをかけたり、細い部品を曲げたりすると、変形や破損の原因になると考えられます。
ほかのスペックとしては、硬さがShore D 72、収縮が.006 in/in、シェルフライフ(未開封での保存期間の目安)が1 yearとされています。複製品にヤスリがけや塗装をするのは、完全硬化の時間を待ってからにするのが基本です。急ぐ気持ちはわかりますが、この待ち時間を工程表に組み込んでおくと失敗が減ります。
気泡・硬化不良・型への貼り付きはなぜ起きる?原因と対策
細かい部分の気泡は「表面張力」がつくる
複製した部品の指先や髪の毛の先に小さな穴があく。これは注型で最もよくある失敗のひとつです。Alumiliteは「To release surface tension and help with minimizing unwanted air bubbles in difficult to fill areas, baby powder your mold prior to casting.」とし、注型前に型の内面にベビーパウダーを付けると、表面張力が下がって入り込みにくい部分の気泡を減らせると説明しています。
理屈は、液体が細いすき間に入るとき、表面張力のせいで角や先端に空気が残りやすいということです。型の表面にパウダーを付けると、樹脂が型の面になじみやすくなり、空気を押し出しやすくなると考えられます。
ただし同社は、この方法をクリア部品の注型には勧めていません。透明な部品ではパウダーが表面に残って曇りの原因になるためと考えられます。透明なパーツを作るときは別の方法を考え、流し込みの際は型の低い位置からゆっくり注ぐ、細い部分には先に少量を流してなじませるなど、手元の製品の説明書の範囲で工夫しましょう。
状況:カップの目盛りでA液とB液を「だいたい同じ量」入れて混ぜたら、時間がたっても部品がグニャッと柔らかい。無理に引き抜いたら型の細い部分が裂けた。
原因:重量比と体積比の違いを無視して配合比がずれた可能性があります。さらに、部品が型にくっついた状態で取り出したため型が傷みました。
対策:はかりで量って配合比を二重に確認する。異なる材料同士が接触する場合は離型剤の使用を検討する。脱型は説明書の時間を守り、引っかかったら無理に引かずに型を広げて抜く。
配合比のずれと混ぜムラは「一部だけ柔らかい」として出る
2液性の樹脂は、A液とB液が決められた比率で反応して初めて設計どおりの硬さになります。比率がずれたり、混ぜムラが残ったりすると、反応しきれない成分が残り、部品の一部だけが柔らかい、表面がベタつくといった症状になると考えられます。
やりがちなのは、カップの中央だけを混ぜて、底や壁に付いた液を混ぜ残すことです。見た目では混ざっていても、壁際の液がそのまま型に流れ込むと、その部分だけ硬化不良になります。カップの底と壁をなでるように混ぜる意識が大切です。
シリコーン型取り材の場合も同じで、パジコはA材とB材を同量取り、色が均一になるまでよく混ぜるよう案内しています。色の違う2材を使う製品なら、色ムラが消えたことが混ざった目安になります。作業の順番としては、量る→混ぜる→色を確かめる→流す、と区切って、ひとつずつ確実に進めましょう。
原型の未硬化レジンは型を台無しにする
3Dプリント原型を型取りするときに特に注意したいのが、原型に残った未硬化のレジンです。Formlabsは、原型表面に残った未硬化レジンはシリコーンの硬化を妨げる恐れがあるため、IPAで洗い、完全に後硬化させるよう説明しています。
見た目にはきれいでも、細かい溝やサポート跡に液が残っていると、その部分のシリコーンだけが固まらず、型の表面がベタついたり、原型と型がくっついたりします。パジコのカタログにある「型取り材と原型がついてしまったり、硬化不良になる場合があります」という注意と、根っこは同じ問題です。
対策は、洗浄と後硬化をきちんと終えてから型取りに進むことと、予備硬化チェックを省かないことです。もう1点、Formlabsは、Clearレジンで造形したパーツは完全硬化すると黄色味を帯びると説明しています。透明レジンで出力した原型が黄色っぽくなっても、それは硬化の結果として説明されている現象なので、原型として使う分には問題になりにくいと考えられます。
手袋・皮膚・目:レジン作業の安全をメーカー表示で確かめる
手袋はラテックス以外の耐薬品性のものを選ぶ
レジン作業でまず用意したいのが手袋です。Formlabsは「液体レジンまたはレジンが付着した表面に触れる際は、必ず手袋を着用してください。」とし、さらに「液体レジン、プリンターの部品、洗浄前の造形品を取り扱う際は、ニトリルやネオプレン(ラテックス以外)などの耐薬品性のある手袋を着用してください。」と案内しています。
手袋が必要な理由として、Formlabsは「レジンが肌に触れると、アレルギー性皮膚反応の原因になる恐れがあります。」と書いています。パジコの英文表記にも「It may cause an allergic skin reaction. In that case, stop the work and get medical attention immediately.」とあり、アレルギー性の皮膚反応を起こすことがあり、その場合は作業を止めて医師の手当てを受けるよう書かれています。
やりがちなのは、硬化前のパーツなら少し触っても大丈夫と考えて素手でつまんでしまうことです。手袋は液体だけでなく、洗浄前の造形品を扱うときにも着けるよう案内されている点を覚えておきましょう。手袋の種類はFormlabsの記載がFormlabs製レジン向けのものなので、手元の製品の注意書きもあわせて確認してください。
皮膚に付いたらアルコールではなく石けんと水
手袋をしていても、レジンが手首や腕に付くことはあります。パジコの表記には「Avoid direct contact with skin. Remove attached resin with tissue paper and wash with plenty of soap and water.」とあり、皮膚への直接接触を避け、付いたレジンはティッシュで取り除いてから、たっぷりの石けんと水で洗うよう書かれています。
ここで間違えやすいのが、アルコールで拭き取る対応です。Formlabsは「皮膚の洗浄に、手の除菌用ローションなど、アルコール成分が入っている溶剤は使用しないでください。」としています。パーツの洗浄にIPAを使う工程があるので、つい手にも使いたくなりますが、皮膚の洗浄には使わないよう案内されています。
作業の前に、ティッシュ・石けん・水が使える場所を確認しておくと、慌てずに済みます。洗面台が遠い場合は、作業机の横にティッシュを置いておき、付いたらまず拭き取ってから洗いに行く、という順番を決めておきましょう。
説明書・SDSを読んでから使うのが前提
レジンは製品ごとに成分も注意書きも違います。AlumiliteのTDSには「Safety: Read complete labels, SDS, and technical data sheet including instructions before using.」とあり、ラベル・SDS(安全データシート)・TDS(技術データシート)を読んでから使うよう書かれています。同社の資料では、子どもの手の届かない所で使い保管することも案内されています。
SDSは、その製品の成分、取り扱いと保管の方法、応急処置、廃棄の方法などをまとめた書類です。パジコの星の雫でも、推奨用途は手芸作品及びアクセサリーの制作であることがSDSで示されています。製品の想定と自分の使い方がずれていないかを確かめる資料として役立ちます。
初心者がやりがちなのは、ネットの作例を見て手順だけをまねし、手元の製品の説明書を読まないことです。作例の人が使っている製品と自分の製品が違えば、配合比も硬化時間も違います。作業机の上に説明書を広げて、読みながら進めるくらいがちょうどよいと考えましょう。換気についても、手元の製品の注意書きに従ってください。
黄変・保管・廃棄までが作業の一部:読者タイプ別の始め方
液体レジンの保管は「冷暗所」と「温度」の記載を守る
レジンは使い終わったあとの保管も大切です。パジコの星の雫 ハードの英文表記では、保管温度は0-25 Cとされています。Formlabsは、液体レジンはSDSの方法に従い、通気が良く湿気が少なく直射日光の当たらない冷暗所で保管するよう案内しています。
UVレジンは光で固まる性質なので、日の当たる窓際に置くと、ボトルの中で硬化が進んでしまう可能性があると考えられます。夏場に締め切った部屋や車内に置くのも、保管温度の上限を超えるおそれがあります。2液性の注型樹脂にはシェルフライフがあり、Alumiliteの例では1 yearとされています。
やりがちなのは、作業机の上にボトルを出しっぱなしにすることです。使い終わったらふたを確実に閉め、箱や引き出しにしまい、子どもの手の届かない場所に置きましょう。完成したフィギュアの保管については、湿度やほこり、日焼けの観点からこちらの記事で解説しています。
集めたフィギュアが増えてくると、「棚に並べたままでいいのか」「箱に戻したほうが長持ちするのか」と迷う場面が出てきます。ケースを買い足しても、窓際で色があせたり、…
透明レジンの黄色味は「硬化の結果」として説明されている
透明なレジンで作ったパーツが黄色っぽくなるのは、多くの人が気にする点です。Formlabsは、Clearレジンで造形したパーツは完全硬化すると黄色味を帯びると説明しています。つまり、少なくともこの製品については、黄色味は失敗ではなく硬化が進んだ結果として説明されている現象です。
一方、完成後に時間をかけて色が変わっていく経年の変化については、今回確認した出典に数値の記載はありません。そのため、何年でどれくらい変わるといった目安はここでは書きません。手元の製品の説明書に記載があれば、それに従ってください。
実用面での考え方としては、透明度を重視する部品は、使う製品が硬化でどう変わるかを小さな試作で確かめてから本番に入るのが確実です。原型として使うだけなら色は問題になりにくいので、原型用と完成品用で求める性質を分けて考えると、レジン選びに迷いにくくなります。
パジコの表記では、ボトルは空になってから廃棄し、残ったレジンは先に硬化させて可燃物として捨て、自治体の指示に従うよう書かれています。液体のまま流しに捨てるのは避け、紙やカップに残ったレジンも光に当てて固めてから処分しましょう。分別の区分は自治体ごとに違うので、お住まいの自治体の案内を確認してください。
読者タイプ別:どのレジンから始めるか
最後に、目的別の始め方を整理します。
完成したフィギュアに水滴やエフェクトを足したい人は、UVレジンから始めるのが手軽です。ライトがあれば数十秒から数分で固まり、2液を量る手間もありません。ただし用途表記はアクセサリー用なので、小さな部分表現に絞り、薄く何層にも分けて固める使い方を守りましょう。
粘土やパテで作った原型を複製したい人は、シリコーン型取り材と2液性の注型樹脂の組み合わせになります。最初は平たい小さな部品で、予備硬化チェック・配合比の計量・脱型と完全硬化の待ち時間まで、一連の流れを一度通してみるのがおすすめです。
3Dプリンタで原型を作りたい人は、光造形レジンの洗浄と後硬化を確実に終えることが、その後の型取りの成否を左右します。
どのタイプでも共通するのは、手袋・ティッシュ・石けんと水を作業前に用意し、説明書を読みながら進めることです。塗装まで進む場合は、換気と火気の扱いもあわせて準備しておきましょう。
まとめ
フィギュアに使うレジンは、UVレジン、2液性の注型樹脂、光造形レジンの3種類で、得意な工程がはっきり分かれています。UVレジンは光が届く範囲だけ固まるので部分的な表現に、注型樹脂は化学反応で型の奥まで固まるので複製に、光造形レジンはデータからの原型づくりに向いています。名前が同じだからといって同じ手順で扱うと、硬化不良や気泡といった失敗につながります。
失敗の多くは、理屈がわかると防げます。UVレジンのベタつきは、不透明な型や濃い着色で光が届かないことが原因になりやすく、薄く流して固める作業を繰り返すことで避けられます。注型の柔らかさや型の傷みは、配合比のずれや部品の貼り付きが原因になりやすく、はかりでの計量と離型剤の検討、説明書どおりの脱型時間で減らせます。シリコーン型が固まらない問題は、原型の素材や未硬化レジンによる硬化阻害が原因で、予備硬化チェックと洗浄・後硬化で防げます。
安全面では、ラテックス以外の耐薬品性の手袋を使うこと、皮膚に付いたらティッシュで取ってから石けんと水で洗い、アルコールでは洗わないこと、目に入ったらきれいな水で15分以上すすいで医師の診察を受けることが、メーカー資料に書かれています。かゆみなどの皮膚反応が出たら作業を止めることも覚えておきましょう。
最初の一歩としては、作りたいものに合わせてレジンの種類を1つ決め、その製品の説明書とSDSを手元に置いて読むところから始めてください。そのうえで、手袋・ティッシュ・石けんと水、複製ならはかりと予備硬化チェック用の端材を用意し、小さな部品で一度通しの作業をしてみると、本番での失敗がぐっと減ります。
パジコ公式:ホビーカタログ(PDF)/Alumilite:White Amazing Casting Resin 技術資料(PDF)/Formlabs公式:シリコーン型の作成とパーツ製作
コメント